

首页 > 资讯中心 > 激光模组雕刻边缘发黑碳化严重、容易起火?原因排查 + 全套解决办法
激光模组雕刻边缘发黑碳化严重、容易起火?原因排查 + 全套解决办法
多 DIY 爱好者、小型加工用户使用二极管激光模组雕刻椴木、夹板、亚克力、EVA 等材料时,经常遇到同一个棘手问题:雕刻线条边缘大面积发黑碳化、浓烟大,严重时材料直接引燃起火,不仅成品难看、后期打磨费事,还存在很大消防安全隐患。尤其是 5W、10W、20W 蓝光激光雕刻模组,热积累明显,相比 CO2 激光机,更容易出现边缘烧黑、起火现象。激光基地整理实测排查方案,帮大家从根源减少碳化、规避起火风险。
一、激光模组雕刻边缘碳化发黑、起火的核心原因
碳化本质就是局部热量堆积超标,材料在高温下热解炭化;一旦温度达到燃点,加上氧气充足,就会冒烟起火,常见诱因分为这几类:
1. 参数搭配错误(最高发):功率开太大、移动速度过慢,激光光斑长时间停留在同一个点位,热量持续向线条周边扩散。很多新手习惯大功率低速一次刻透,热量来不及散掉,边缘大面积烧黑,木板、软木、胶合板最容易起火。多次重复叠加走刀,也会持续蓄热,加重碳化。
2. 焦点偏移、光斑发散:激光模组焦点没有对准材料表面,光斑变大、能量分散,有效能量不集中,为了刻出深度只能拉高功率,多余热量灼烧边缘。FAC 压缩透镜脏污、镜片有粉尘油污,光束质量 M² 变差,光斑发散,同样会造成大面积灼烧发黑。
3. 缺少空气辅助或者气流方向不对:空气辅助的两大作用:吹散雕刻产生的烟尘碎屑、快速冷却加工点。没有气吹、气压太小、风口偏离雕刻线,高温炭渣停留在刻缝里持续阴燃,烟尘附着在边缘形成黑圈,碎屑堆积极易引燃板材。
4. 材料本身易燃、材质差异大:椴木、桐木、软木、EVA 泡沫、薄亚克力、纸张属于热敏易燃材料;多层胶合板、密度板内部含有胶水,高温下胶水先碳化冒烟,起火风险远高于实木。潮湿木材烘干后树脂、油脂多,雕刻时也更容易发黑。
5. 散热与排烟不足、工作台积渣:模组本身散热不良,激光管温度漂移,输出功率不稳定、虚高;蜂窝工作台缝隙堆积大量炭粉、木屑残渣,高温碎屑掉落之后持续阴燃,是很多激光雕刻起火事故的隐形源头。
6. 驱动与 PWM 控制异常:部分廉价驱动板 PWM 调制不稳,激光出现拖尾、持续过载输出,不是脉冲式均匀出光,持续加热材料,加重边缘灼烧碳化。
二、实操方案:降低边缘碳化,预防起火(二极管激光模组通用)
1、优先优化功率速度参数(成本最低、效果最明显)
核心原则:低功率、高速度、多次走刀,拒绝大功率一次性刻深。
雕刻优先提高行进速度,再小幅下调功率,用多遍浅雕代替单次深雕。轮廓矢量雕刻比填充位图雕刻热量更容易控制;位图填充雕刻,可调低 PWM 占空比,降低单点能量。
小测试方法:拿同材质边角料做参数试样,固定焦点,逐步提速降功率,找到刚好刻出清晰深度、边缘只有轻微发黄的临界点参数,不要追求一步到位刻深。
2、校准焦点、定期清洁光学镜片
每次更换材料厚度,重新调焦,保证焦点落在材料表层;FAC 透镜、出光镜片是重点,粉尘、油烟附着之后光束会发散,每次加工前后用无尘布 + 无水酒精擦拭干净。镜片脏了不要强行加大功率补偿,只会越刻越黑、越容易着火。
如果光斑归圆效果差、光斑椭圆,需要重新调整 FAC 压缩镜,优化光束质量,减少能量弥散灼烧边缘。
3、加装、调好空气辅助(减少碳化的关键配件)
条件允许一定要配上气泵空气辅助,喷嘴对准雕刻轨迹,气流直接吹在光斑位置。
- 木材雕刻:中等气压,吹走炭渣、烟尘;
- 亚克力雕刻:气压不要过大,强气流急速冷却容易出现发白雾边;
没有气泵的简易方案:使用小型风扇侧向直吹加工区域,但是冷却和排渣效果远不如专用气吹。
4、材料预处理,隔绝烟熏、减少灼烧
雕刻木板前,表面贴一层美纹纸 / 遮蔽膜。激光先烧到胶带,炭黑附着在胶带上,撕掉之后雕刻面干净,大幅减少烟熏黑边,是小批量 DIY 最常用的办法。
尽量选择低油脂、干燥稳定的材料;避免直接雕刻带油漆、油墨、覆膜板材,覆膜涂层极易高温起火、产生刺鼻浓烟。
5、工作台清理 + 消防安全规范(重中之重)
每次开工前清理蜂窝板、底板缝隙里面木屑、炭渣;雕刻过程严禁无人值守,二极管激光模组起火速度很快。
加工工位旁边常备干粉灭火器、灭火毯;优先选用阻燃底板,不要直接用纸质、泡沫可燃物垫料。加工结束不要立刻断电离开,继续开风扇通风几分钟,防止残留高温碎屑阴燃复燃。
6、模组硬件与驱动优化
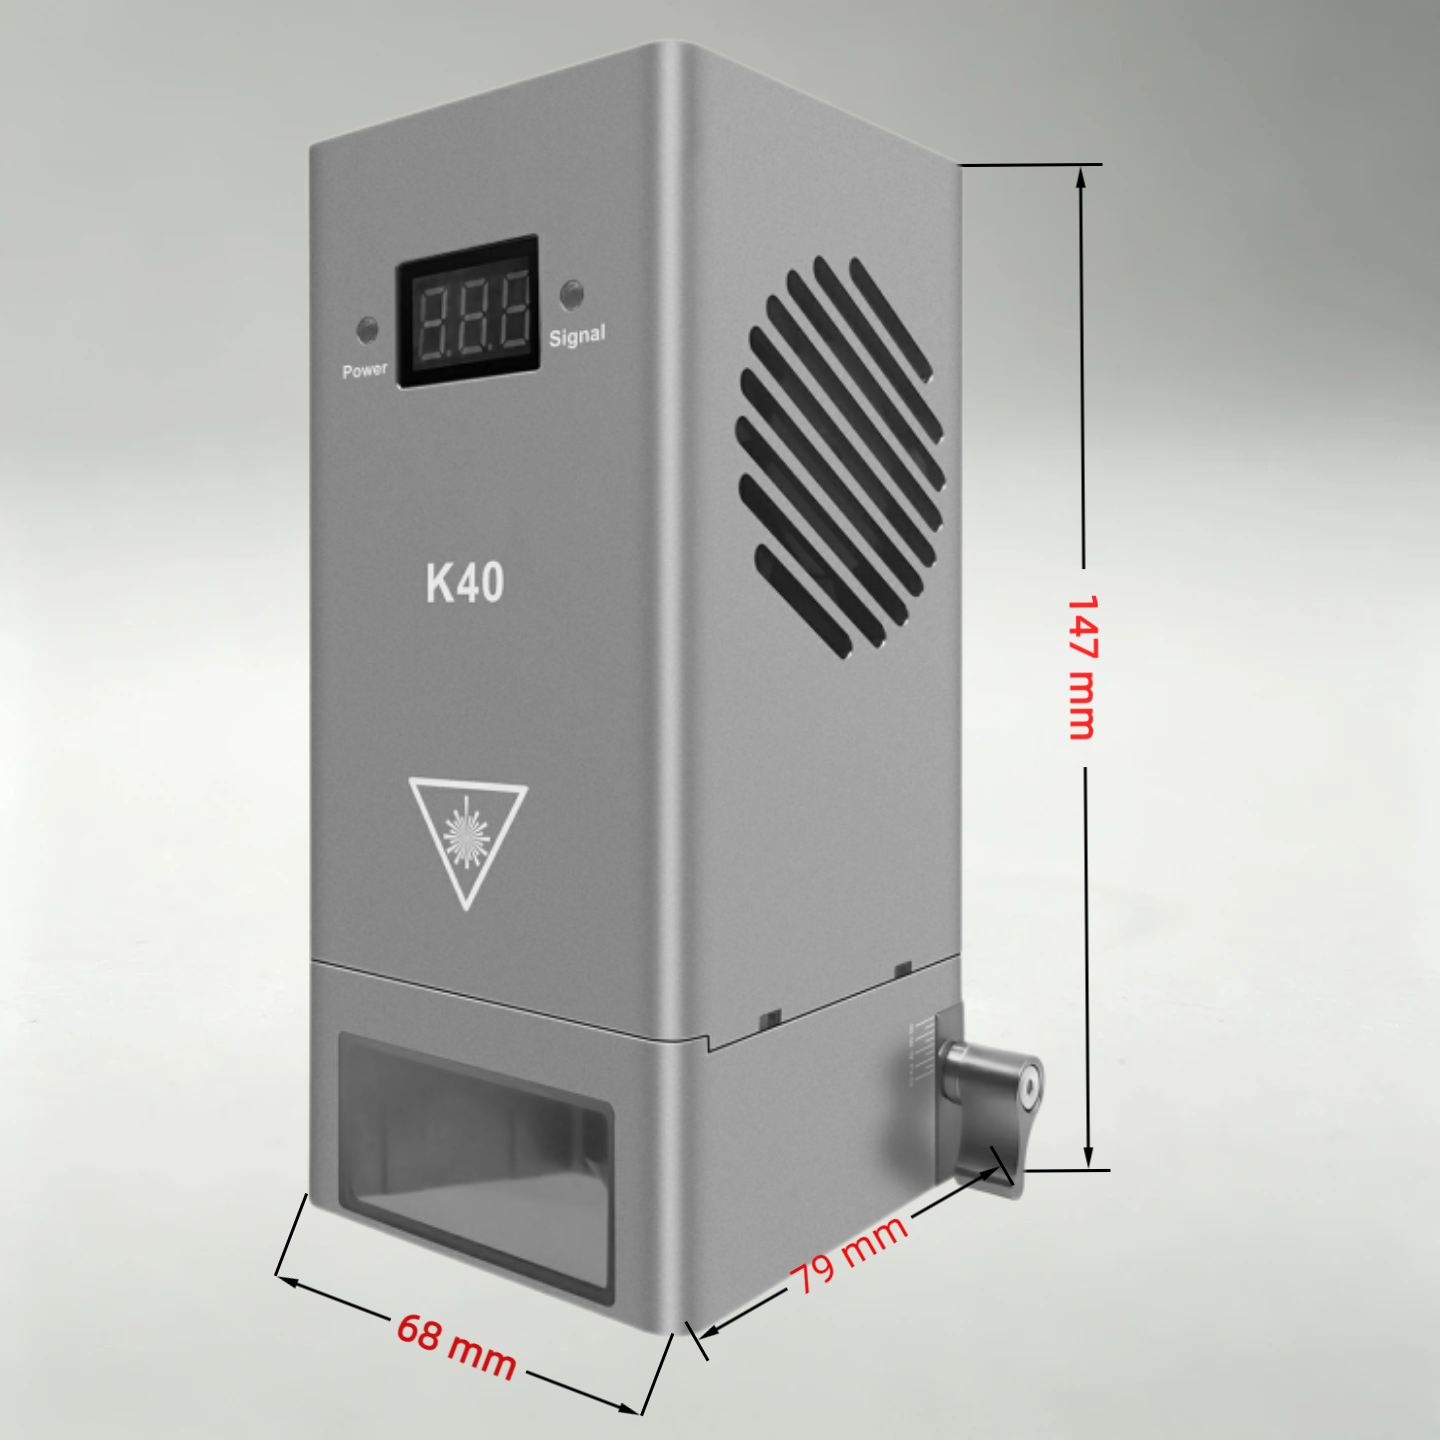
大功率 5W/10W/20W 雕刻模组,必须保证散热充足,TEC 温控款检查温控是否正常,散热风扇无卡顿;驱动板优先选用稳定的恒流驱动,PWM 信号干净,避免激光持续过载输出。
如果经常需要精细低碳化雕刻,可以搭配光闸、限流模块,精准控制单点能量输出。
三、不同材料简易避坑参考
- 椴木 / 实木:高速度、低功率、多遍雕刻 + 美纹纸遮蔽 + 气吹;
- 胶合板、密度板:碳化天生严重,尽量浅雕,减少走刀次数,加强排烟;
- 亚克力:减少填充雕刻,矢量轮廓,适度气吹,避免长时间停留;
- EVA 泡沫:易燃高危材料,尽量降低功率,全程专人盯守,不建议深雕。
四、出现冒烟、起火紧急处理办法
一旦雕刻途中板材冒烟、起明火:立刻急停设备、切断激光电源,用灭火毯覆盖窒息灭火,禁止用水直接扑救激光电路起火。火情扑灭之后,检查模组镜片、线路是否高温受损,清理工作台残留炭渣,排查参数、气吹问题再继续加工。
二极管激光模组雕刻碳化、起火,并不是模组质量单方面问题,大多是参数、对焦、气吹、材料、散热综合因素叠加。想要雕刻成品边缘干净、安全稳定,优先遵循 “控热量、排炭渣、勤清理、不离人”。更多激光模组调试、光斑优化、参数方案,可以关注激光基地,持续分享 DIY 激光雕刻实操经验。