

首页 > 资讯中心 > 激光模组焦距调多少最合适?一文讲清楚
激光模组焦距调多少最合适?一文讲清楚
很多入手激光模组用来雕刻、打标的 DIY 爱好者、小加工厂商家,都会卡在同一个问题:焦距到底调多少最合适?
不少人拿到模组直接上机,要么光斑太大、线条发虚,雕刻出来边缘糊成一团;要么焦距调过头,光点太脆、功率上不去,木头、亚克力刻不动;还有的反复来回拧调节环,试了几十次依旧效果不稳定。其实焦距没有一个万能固定数值,核心是弄懂焦距原理、区分使用场景,再用标准化方法快速找准最佳焦点。
一、先搞懂:激光模组的焦距到底是什么
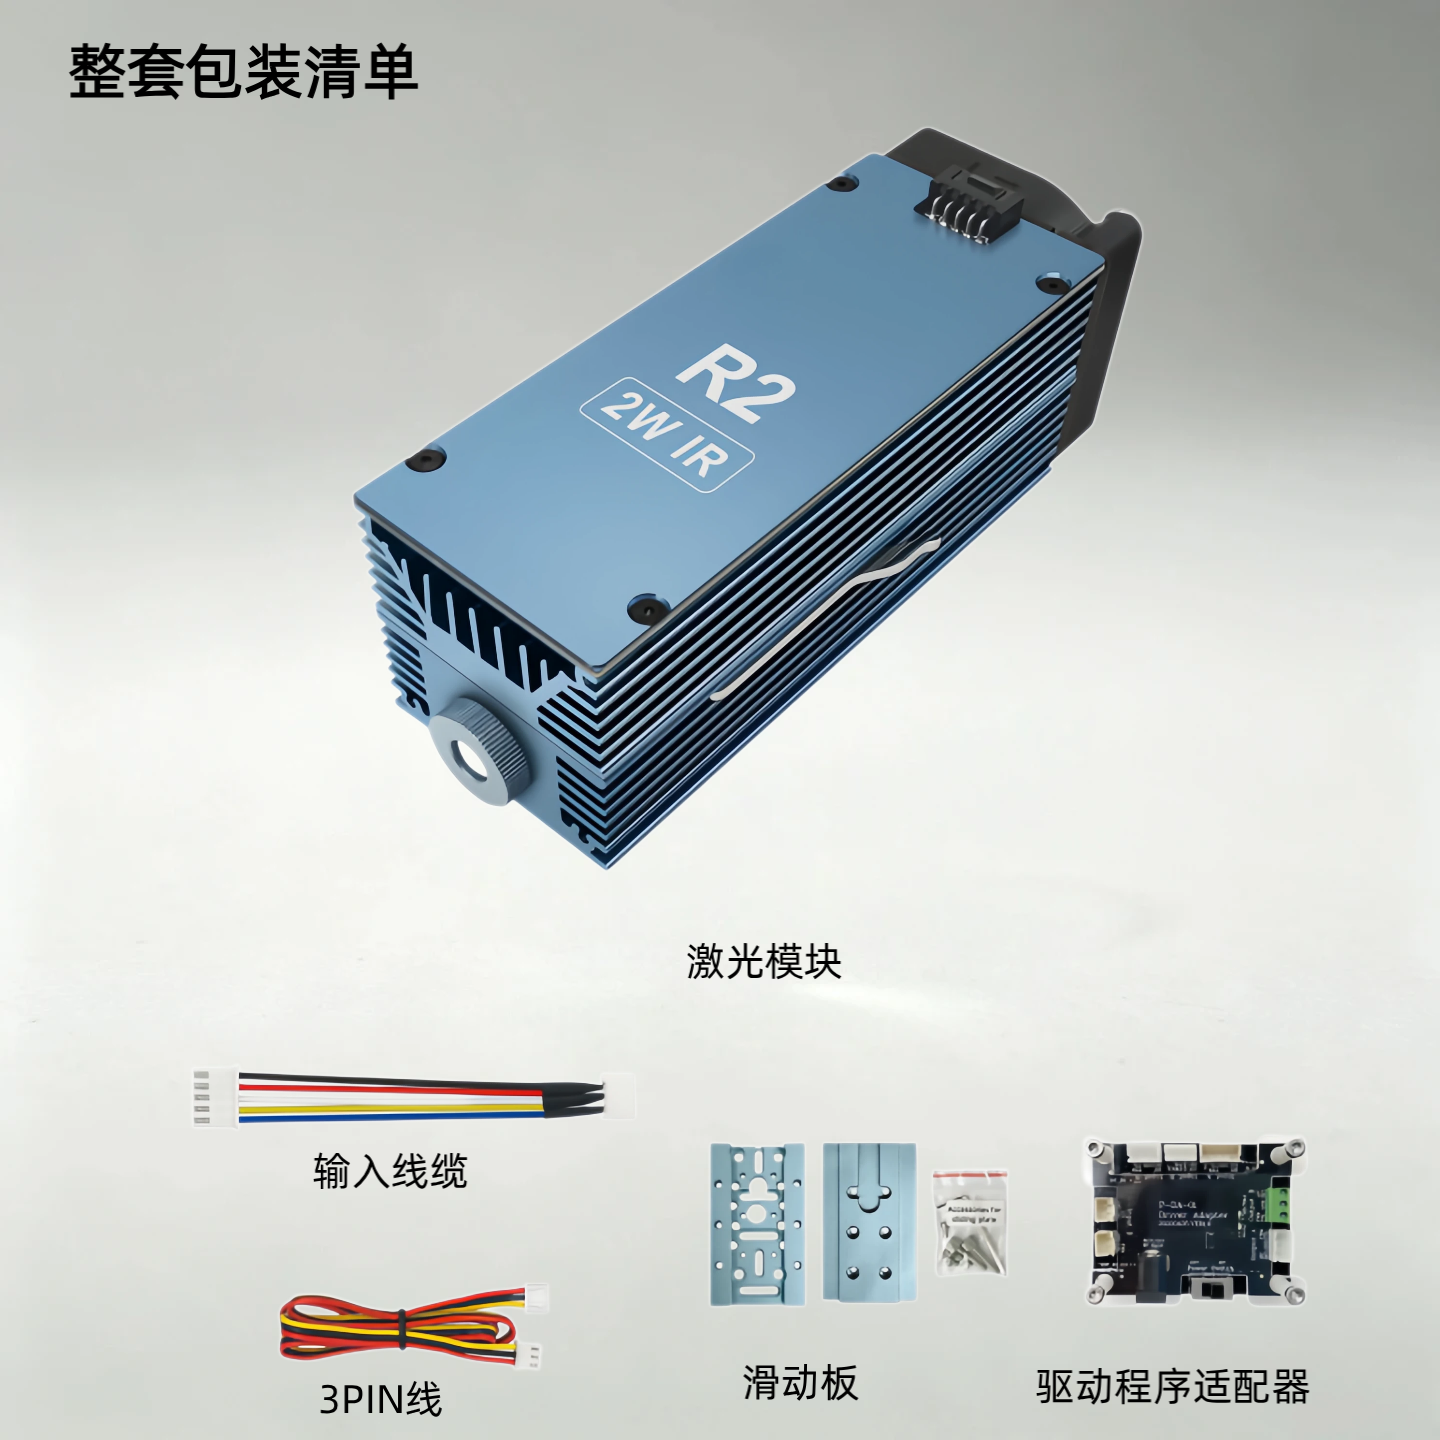
激光模组的焦距,简单说就是激光镜头到被加工材料表面的最佳工作距离。
激光二极管发出的光束,经过准直镜、聚焦透镜汇聚之后,会在一个点上光斑直径最小、能量密度最高,这个点就是焦点,焦点和镜头端面之间的距离,就是这款镜头对应的标称焦距。
市面上常见激光雕刻模组,配套镜头焦距主流分为几档:
- F25(焦距 25mm):短焦镜头
- F50(焦距 50mm):中焦镜头,也是 DIY 雕刻最通用款
- F100(焦距 100mm):长焦镜头
> 重点提醒:镜头标称焦距≠拧上去直接用的距离!受 FAC 整形镜片、准直品质、二极管发散角差异影响,同型号模组,实际最佳焦点会有 ±1~3mm 浮动,不能死卡参数。
二、不同焦距镜头分别适合什么场景
1、F25 短焦(25mm)
优势:焦点光斑极小,能量高度集中,雕刻线条精细度拉满,适合浅雕、图文打标、精细 logo、二维码雕刻。
短板:工作距离很近,离焦区间很短,材料稍微有一点高低不平,光斑立刻变大;厚料穿透能力弱,高凸起工件容易撞头。
✅适合:薄亚克力、椴木薄板、皮革、卡纸精细打标;不适合厚料切割、凹凸不平材料。
2、F50 中焦(50mm)【绝大多数人选这个】
优势:兼顾光斑细度和离焦容错范围,焦点能量充足,高低轻微不平的板材不容易失焦,雕刻、薄切割两用,通用性最强。
✅适合:椴木、桐木、中密度木板、2–5mm 亚克力雕刻 + 切割,也是 5W、10W、20W 蓝光雕刻模组标配镜头,新手优先选 F50。
3、F100 长焦(100mm)
优势:工作距离远,离焦景深大,材料表面高低差大也能维持稳定光斑,不容易撞镜头;适合大面积平铺雕刻。
短板:最小光斑比短焦大,精细度下降,能量密度被分散,同样功率下切割能力变弱。
✅适合:大面积木板浮雕、不规则曲面材料、远距离打标;不适合精细小字、细线雕刻。
三、同一款镜头,加工不同材料,要不要微调焦距?
很多人以为找到焦点就一成不变,这是常见误区。
- 精细浅雕(文字、图案、二维码):对准正焦点
正焦点光斑最小,线条锐利,边缘干净,适合追求清晰度的打标。
- 切割板材(亚克力、薄木板):轻微离焦(焦点往下,深入材料内部 0.5–1.5mm
把焦点落在板材厚度中间,上下位置都有足够激光能量,切口更通透、不容易烧黑粘边。如果焦点只停留在板材表面,表层烧糊了,底部还切不透。
浮雕、大面积扫面雕刻:适度离焦
稍微离开焦点一点,光斑变大,扫描纹路更均匀,不容易出现局部烧穿、斑点,浮雕质感更柔和。
四、实操方法:3 步快速找到你的模组最佳焦距(通用所有蓝光 450nm、405nm 紫激光模组)
1. 固定功率和速度
不要一边调焦距一边改速度功率!先固定参数,比如 5W 模组:速度 200mm/s,功率 60%,方便对比光斑。
2. 阶梯试焦法(最准)
拿一块平整椴木,在垂直方向,每隔 1mm 做一道横线,每一道对应一个高度(镜头到板材距离)。雕刻完成之后,看哪一条线最细、边缘最清晰、没有毛边,这个高度就是最佳焦点距离。
3. 光斑辅助观察
暗光环境下,看投射在材料上的光点:标准焦点是规整小圆点;焦点靠前(离镜头太近)光斑会扩散发虚;焦点太远,光点变大、边缘发散。
> 避坑要点:带 PD 反馈、TEC 温控的大功率模组,发热会轻微改变光束,长时间连续工作后,建议复测一次焦距;更换镜头、更换激光二极管之后,焦距必须重新校准,不能沿用旧参数。
五、高频问题汇总
Q:网上说 F50 就是固定 50mm,为什么我调到 50mm 光斑反而不好?
A:标称焦距是透镜光学理论值,模组内部准直、FAC 压缩效果存在个体差异,最佳焦点一定会有浮动,试刻为准,参数只是参考。
Q:焦距调不对,除了刻不清晰还有什么影响?
A:离焦状态能量分散,想要达到同样雕刻深度,只能加大功率、降低速度,会大幅加重二极管发热,长期在失焦工况工作,激光管衰减更快、缩短使用寿命。
Q:405nm 紫光模组和 450nm 蓝光模组焦距设置有区别吗?
A:镜头焦距选择逻辑一致;紫光本身光斑控制更好,精细雕刻优先正焦点,切割同样建议焦点下沉。
不存在一个通用、万能的焦距数值。
新手日常雕刻切割,优先搭配 F50(50mm)聚焦镜头,通用性最高;精细小字、二维码选 F25 短焦;大面积浮雕、高低不平工件选 F100 长焦。
正焦点 = 精细打标;焦点下沉 = 切割通透;轻微离焦 = 大面积均匀扫雕。
记住一句话:焦距参数只是参考,阶梯试刻出来的光斑,才是属于你这一套激光模组最合适的焦距。