

首页 > 资讯中心 > 激光雕刻模组选购全攻略:切割深度由什么决定?新手必看
激光雕刻模组选购全攻略:切割深度由什么决定?新手必看
在DIY手工、文创定制、工业打标、小型加工领域,激光雕刻模组凭借体积小、成本低、精度高、易改装的优势,成为绝大多数爱好者和中小企业的首选设备。很多新手选购时只看功率大小,最终却出现雕刻浅、切不透、断面粗糙、烧边严重、光斑偏移等问题,核心原因就是不懂模组选购核心逻辑,不清楚激光切割深度的关键决定因素。
本文将全方位拆解激光雕刻模组选购核心要点,精准解答激光切割深度由什么决定,搭配不同材质、场景的选型技巧和避坑指南,帮助大家零基础选对适配设备,兼顾雕刻精度与切割深度,适配日常雕刻、深度切割、精细打标等各类需求。
一、激光雕刻模组核心选购要点(避坑关键)
选购激光雕刻模组,绝非功率越大越好,需要结合光束质量、焦距参数、材质适配、散热性能等多项核心参数综合判断,每一项参数都直接影响最终加工效果和设备使用寿命,以下是刚需选购要点。
1. 激光功率:决定切割深度上限与加工效率
功率是影响切割深度最直观的核心参数,也是选购的基础依据。激光模组功率越高,瞬间输出的光能热量越强,穿透材料的能力就越强,可实现的切割深度越大、加工效率越高。但盲目追求高功率只会增加成本和烧边风险,需根据加工材质和厚度精准匹配。
常规功率适配场景参考:
- 5W-10W:入门级模组,适合纸质、毛毡、皮革、薄木板等轻质材料,仅支持浅度雕刻,无法实现厚料切割,满足新手DIY、文创图案打标需求。
- 15W-30W:性价比通用款,可切割3-8mm木板、亚克力、塑料,支持0.1-0.5mm深度精雕,适配大部分个人手工、小店定制场景,是目前使用率最高的型号。
- 50W-100W:工业级深度加工模组,可切割10mm以上厚木、厚亚克力,支持金属氧化层去除、模具深雕、五金刻字,适合小型工业加工、深度切割场景。
2. 光束质量与光斑大小:决定雕刻精度与深度均匀度
很多高功率模组雕刻效果差,核心问题就是光束质量不佳。行业内常用BPP值评判光束质量,BPP数值越小,激光光束越集中、光斑越细腻,能量聚合度越高,雕刻线条无毛刺、切割断面更平整,深度也更均匀。
新手选购优先选细光斑模组(0.05-0.1mm),相较于大光斑模组,细光斑能量更集中,同等功率下切割深度更深、雕刻精度更高,可实现精细纹路、小字、镂空图案加工,有效避免大面积烧黑、边缘糊边问题。
3. 焦距与焦深:决定有效切割深度范围
焦距和焦深是最容易被忽略,却直接决定厚料能否切透的关键参数。焦距是激光聚焦的基准距离,焦深则是激光保持高能量集中度的有效深度范围。简单来说,材料厚度必须在模组焦深范围内,才能实现完整穿透切割。
如果加工5mm厚材料,但模组焦深仅3mm,即便功率充足,也无法一刀切透,只能通过多次叠切补救,不仅效率低,还容易导致材料变形、断面分层。日常选购时,需根据常用材料厚度匹配对应焦深模组,厚料加工优先选择大焦深型号。
4. 激光波长:匹配加工材质,避免雕刻无效
不同波长的激光适配的材质完全不同,选错波长,再高的功率也无法实现深度切割和有效雕刻:
- 450nm蓝光模组:主流通用款,适配木材、亚克力、皮革、纸张、塑料等绝大多数非金属材料,性价比最高,适合绝大多数个人、商用场景。
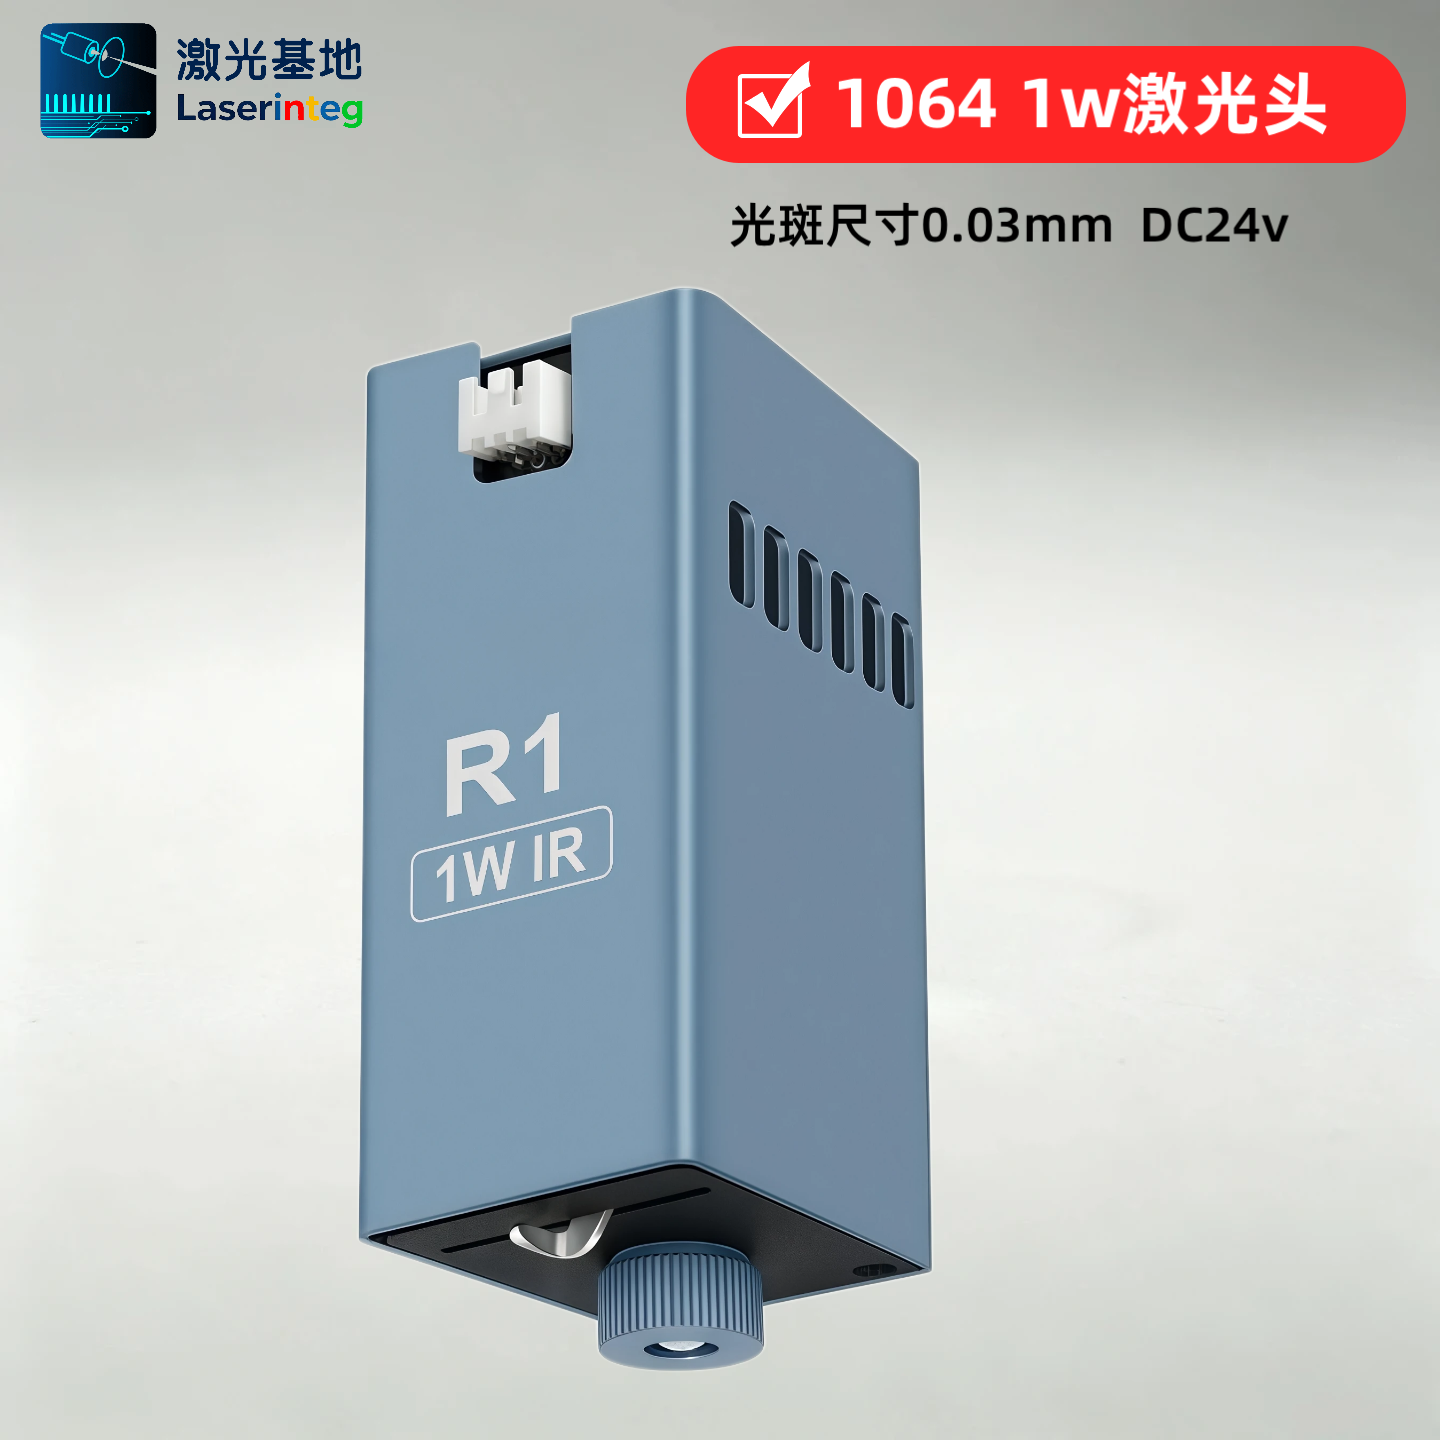
- 1064nm红外光纤模组:专攻金属材质,可用于不锈钢、铁、铝合金打标、去氧化层、深度刻字,非金属材料加工效果极差。
- 355nm紫外模组:冷光精细加工,热影响极小,适合玻璃、玉石、PCB板、精密塑料件雕刻,无烧边、无变形,主打高精度而非大深度切割。
5. 散热与稳定性:决定持续加工深度一致性
激光模组长时间工作会产生大量热量,散热不良会导致激光功率衰减、光斑偏移,出现越刻越浅、深浅不一的问题。选购时优先选择带主动风冷、纯铜散热结构的模组,散热效率更高,长时间连续加工功率稳定,深度均匀,故障率更低。
6. 驱动与参数可调性
优质模组支持功率、速度、脉冲频率精细化调节,可根据加工需求灵活把控深度。新手尽量选择驱动稳定、参数兼容性强的模组,适配主流雕刻控制软件,方便后期调试优化加工效果。
二、激光切割深度由什么决定?6大核心因素详解
很多人误以为“功率越大,切割越深”,实际上功率只是基础条件,激光切割深度是硬件参数+工艺参数+加工材质共同作用的结果。以下6个核心因素,直接决定最终切割深度上限和实际效果。
1. 激光输出功率(核心上限因素)
功率是切割深度的硬性上限,在其他条件一致的情况下,功率越高,激光单脉冲能量越大,单位时间内融化、汽化的材料越多,切割深度越深。低功率模组无论如何调试,都无法达到高功率模组的深度极限,厚料切割必须匹配对应高功率设备。同时,实时输出功率稳定性也至关重要,功率衰减会直接导致深度不足。
2. 光束质量与光斑集中度(能量利用率)
同等功率下,光斑越细、光束质量越好,能量聚合度越高,穿透能力越强,切割深度也就越深。大光斑模组能量分散,热量大面积扩散,大多用于表面浅雕,难以实现深度切割,还容易造成材料表层烧糊、内部未穿透的情况。
3. 焦深与焦点位置(有效穿透范围)
焦深决定了激光高能量的有效作用厚度,是厚料切割的关键。同时,焦点位置可精准调控切割深度:表层雕刻可将焦点对准材料表面;深度切割可采用负焦点调试法,将焦点下沉至材料内部,让能量集中在材料中下层,大幅提升穿透深度,这也是工业深雕的核心调试技巧。
4. 切割速度与叠切次数(工艺调控关键)
速度与深度成反比,切割速度越快,激光与材料的作用时间越短,能量输入不足,切割深度越浅,甚至无法切透;速度越慢,作用时间越长,深度越深,但速度过慢会导致材料烧边、碳化严重。
针对超厚材料,可通过多次叠切提升深度,单次切割预留微量余量,多次逐层穿透,既能保证切割深度,又能避免单次慢速切割造成的材料损坏。
5. 加工材质属性(基础限制条件)
不同材质的熔点、密度、透光性差异极大,直接影响切割深度:低密度、低熔点材料(纸张、薄木片、泡沫)极易切割,深度上限高;高密度、高硬度材料(金属、厚玻璃、硬质塑料)难以汽化穿透,同等功率下切割深度远低于普通非金属材料,必须提升功率、优化参数才能实现深度加工。
6. 散热与工作稳定性(深度一致性保障)
模组散热不良会导致工作过程中功率持续衰减,出现前深后浅、深浅不均的问题。优质散热结构能保证模组持续稳定输出额定功率,确保整版加工深度均匀一致,是批量深度加工的重要保障。
三、新手选购&调试避坑指南(干货总结)
1. 拒绝唯功率论:高功率≠好效果,结合光斑质量、焦深、材质适配性综合选购,按需选型避免浪费预算。
2. 浅雕选细光斑、稳功率模组,兼顾精度;深切选大焦深、高功率、强散热模组,保障穿透效果。
3. 深度不足优先调试:降低切割速度、微调负焦点、增加叠切次数,无需盲目更换大功率设备。
4. 按材质选波长:非金属选蓝光、金属选红外、精密冷加工选紫外,精准匹配才能发挥最大加工性能。
四、总结
激光雕刻模组选购的核心逻辑是场景适配、参数匹配、稳定优先,核心选购要点包含功率、光束质量、焦距焦深、波长、散热性能五大维度。而激光切割深度并非由单一功率决定,而是功率上限、光斑集中度、焦深范围、切割工艺、材质属性、设备稳定性六大因素共同决定。
新手只要掌握以上选购技巧和深度调控原理,就能精准避开选购误区,用最合适的成本,实现高精度雕刻、大深度切割的加工效果,完美适配DIY创作、商用定制、小型工业加工等各类场景。